


-
 26 Oct 2026 আরো পড়ুন +
একটি ভারী ট্রাক একটি পূর্ণ ট্রেলার সহ একটি চড়াই গ্রেডের দিকে টানছে৷ ড্রাইভার থ্রটল খোলে, ইঞ্জিনের গতি 1,800 rpm-এ স্থির হয় এবং প্রতিটি সিলিন্ডার মিনিটে 900 বার ফায়ার করে। ...
-
19 Oct 2026 আরো পড়ুন +
একটি সিলিন্ডার যা কম্প্রেশন হারিয়েছে কিন্তু এখনও বেঞ্চে পরিষ্কার দেখায় সাধারণত একই গল্প বলে: ভালভের মুখ দৃশ্যমান ক্ষতি দেখানোর অনেক আগেই ভালভ সিট সিল করা বন্ধ করে ...
-
12 Oct 2026 আরো পড়ুন +
একটি 12-লিটার বাণিজ্যিক ডিজেল 600,000 কিলোমিটার পরে ওয়ার্কশপে আসে চারটি সিলিন্ডারে একটি পোড়া নিষ্কাশন ভালভ সহ৷ ভালভের মুখটি ডিশ করা হয়েছে, সিট সন্নিবেশটি মাথায় একটি রিং খ...
-
05 Oct 2026 আরো পড়ুন +
বিছানায় 800 পাউন্ড টাইল সহ একটি হাফ-টন পিকআপ ভেজা অ্যাসফল্টে শক্তভাবে ব্রেক করে। সামনের টায়ার খনন করে ধরে রাখে। পেছনের টায়ার, যা কিছুক্ষণ আগে লোডের একটি আরামদায়ক অংশ বহন ...

ভালভ আসন মৌলিক বিষয়: উপকরণ, মেশিনিং, এবং ব্রেক সিস্টেম অ্যাপ্লিকেশন
2026-10-19
একটি সিলিন্ডার যা কম্প্রেশন হারিয়েছে কিন্তু এখনও বেঞ্চে পরিষ্কার দেখায় সাধারণত একই গল্প বলে: ভালভের মুখ দৃশ্যমান ক্ষতি দেখানোর অনেক আগেই ভালভ সিট সিল করা বন্ধ করে দেয়। এই সংকীর্ণ বলয়ে জ্বলন চাপ থাকে, ভালভের বেশিরভাগ তাপ ঝেড়ে ফেলে এবং ভালভকে তার গাইডের সাথে কেন্দ্রীভূত করে।
সংক্ষিপ্ত সংস্করণ: একটি ভালভ সীট হল একটি বলিদানকারী সিলিং পৃষ্ঠ, এবং এটি কেবলমাত্র চারটি সংখ্যার মতোই ভাল - অপারেটিং তাপমাত্রায় কঠোরতা, আসনের কোণ, যোগাযোগের প্রস্থ এবং গাইডের কাছে রানআউট। অন্য সব কিছু, কাটার প্রোফাইল থেকে প্রেস-ফিট পদ্ধতি পর্যন্ত, এই চারটি সংখ্যা রক্ষা করার জন্য বিদ্যমান। একই যুক্তি বায়ুসংক্রান্ত ব্রেক ভালভের ভিতরের অনেক ছোট আসনের ক্ষেত্রে প্রযোজ্য, যেখানে কয়েক মাইক্রোমিটারের ফুটো একটি পরীক্ষা বেঞ্চে চাপের ড্রপ হিসাবে পড়ে।
একটি ভালভ আসন আসলে কি করে
একটি আসন একবারে তিনটি কাজ বহন করে এবং তারা একে অপরের বিরুদ্ধে টান দেয়। সিলিং একটি সংকীর্ণ, সুনির্দিষ্ট যোগাযোগ ব্যান্ড চায়; শীতল একটি প্রশস্ত এক চায়; প্রান্তিককরণ গাইড বোরের সাথে ব্যান্ডকেন্দ্রিক চায়।
- সিলিং। দহন চাপ এবং বন্দরের মধ্যে যোগাযোগ ব্যান্ড একমাত্র বাধা; এর প্রস্থ, অবস্থান এবং পৃষ্ঠের ফিনিস কতক্ষণ ধরে তা নির্ধারণ করে।
- তাপ স্থানান্তর। ভালভটি বেশিরভাগ চক্রের জন্য বন্ধ থাকে, তাই এর তাপ আসনের মধ্য দিয়ে হেড ঢালাইয়ের মধ্যে চলে যায়। একটি ব্যান্ড যা খুব সংকীর্ণ সেই পথটিকে শ্বাসরোধ করে।
- প্রান্তিককরণ। সীট গাইড আপেক্ষিক কাটা হয়. যদি দুটি কেন্দ্রীভূত না হয়, ভালভটি প্রতিটি সমাপনী ইভেন্টে পাশের দিকে ঠেলে দেওয়া হয়।
- নবায়নযোগ্যতা। আসনগুলি পুনরায় কাটা বা প্রতিস্থাপনের জন্য তৈরি করা হয়, তাই পোর্টের উপরে উপাদান থাকাকালীন একটি মাথা সংরক্ষণ করা যেতে পারে।
| বৈশিষ্ট্য | ইঞ্জিন ভালভ আসন | বায়ুসংক্রান্ত ব্রেক ভালভ আসন |
|---|---|---|
| অপারেটিং তাপমাত্রা | নিষ্কাশন অবস্থানগুলি আসনে কয়েক শত ডিগ্রী সঞ্চালিত হয় | পরিবেষ্টিত বায়ু তাপমাত্রা, ছোট শিখর সহ |
| গতি | ক্যাম চালিত, প্রতি মিনিটে হাজার হাজার চক্র | ড্রাইভার সক্রিয়, বিরতিহীন |
| অংশীদার sealing | শক্ত করা ভালভ মুখ | পপেট, পিস্টন বা প্লাঞ্জার, প্রায়ই একটি ইলাস্টোমার সীল সহ |
| সাধারণ উপকরণ | খাদ ঢালাই লোহা, sintered লোহা-তামা, শক্ত সন্নিবেশ | পিতল, অ্যালুমিনিয়াম, শক্ত ইস্পাত, ইলাস্টোমার সন্নিবেশ |
| সাধারণ ব্যর্থতা | মন্দা, ফাটল, পোড়া আসন | নিক্স, জারা পিটিং, শক্ত সিল |
| ফিল্ড চেক | ব্লুইং কন্টাক্ট প্যাটার্ন, ভ্যাকুয়াম টেস্ট | একটি নির্দিষ্ট হোল্ড সময় সঙ্গে রেট চাপ এ লিক পরীক্ষা |
আসন সামগ্রী: তাপমাত্রায় কঠোরতাই আসল স্পেসিফিকেশন
একটি আসন কখনই ঘরের তাপমাত্রায় কাজ করে না, তাই কক্ষ-তাপমাত্রা কঠোরতা একটি উত্তরের পরিবর্তে একটি ফিল্টার। পরিষেবা জীবন যা নির্ধারণ করে তা হ'ল গরম কঠোরতা — কতটা কঠোরতা 600 ডিগ্রি সেলসিয়াসের উপরে বেঁচে থাকে — প্লাস অক্সিডেশন এবং মাইক্রো-ওয়েল্ডিংয়ের প্রতিরোধ যেখানে গরম পৃষ্ঠগুলি লোডের নীচে মিলিত হয়।
- ধূসর এবং খাদ ঢালাই লোহা. অনেক মাথায় মূল উপাদান; সীসাযুক্ত জ্বালানীর সাথে নির্ভরযোগ্য, আনলেডের উপর মন্দা প্রবণ।
- সিন্টার করা লোহা-তামা। সামঞ্জস্যপূর্ণ ঘনত্ব এবং কঠোরতা, নিষ্কাশন আসনের ভলিউম উত্পাদনের জন্য উপযুক্ত।
- শক্ত খাদ ইস্পাত সন্নিবেশ. ডিজেল, এলপিজি এবং সিএনজি ইঞ্জিনে ব্যবহৃত হয় যেখানে আসন মন্দা একটি পরিচিত ঝুঁকি।
- কোবাল্ট-ক্রোম কঠিন মুখোমুখি। চরম সেবা জন্য আবেদন; মেশিন করা কঠিন এবং সেই অনুযায়ী দাম।
- ব্রোঞ্জ এবং তামার সংকর ধাতু। ইনটেক পজিশন এবং রেসিংয়ের জন্য চমৎকার তাপ স্থানান্তর, গরম নিষ্কাশন আসনের জন্য অনুপযুক্ত।
- ব্রেক ভালভের মধ্যে পিতল এবং শক্ত ইস্পাত। ক্ষয় প্রতিরোধের এবং বারবার পপেট প্রভাবের জন্য বেছে নেওয়া হয়েছে, নিষ্কাশন তাপমাত্রার জন্য নয়।
লোহা-ভিত্তিক আসনগুলির জন্য প্রকাশিত কঠোরতার পরিসংখ্যান প্রায়শই 30 থেকে 50 HRC এর মধ্যে থাকে। একই চিত্র বহনকারী দুটি আসন এখনও ভিন্নভাবে আচরণ করতে পারে যদি শুধুমাত্র একটি গরম অবস্থায় তার কঠোরতা ধরে রাখে, তাই গ্রেড এবং মাইক্রোস্ট্রাকচার সার্টিফিকেটের সংখ্যার মতোই গুরুত্বপূর্ণ।
কোণ, যোগাযোগের প্রস্থ এবং ঘনত্ব
উপাদান স্থির, জ্যামিতি সিট সিল কিনা এবং কতক্ষণ স্থায়ী হয় তা নির্ধারণ করে।
আসন কোণ
45 ডিগ্রি বেশিরভাগ গ্রহণ এবং নিষ্কাশন অবস্থানের জন্য ডিফল্ট কারণ এটি স্ব-কেন্দ্র করে এবং কার্বন প্রতিরোধ করে। কিছু খাওয়ার আসন 30 ডিগ্রি ব্যবহার করে যেখানে প্রবাহ স্থায়িত্বের চেয়ে বেশি গুরুত্বপূর্ণ। মাল্টি-অ্যাঙ্গেল ওয়ার্ক — পরিচিত থ্রি-এঙ্গেল 30/45/60 প্রোফাইল, বা পারফরম্যান্স বিল্ডে পাঁচ-কোণ সংস্করণ — উপরের এবং গলা কাটা দিয়ে প্রবাহের পথকে আকার দেয় যখন 45-ডিগ্রি কাট সিলিং ব্যান্ডকে নিয়ন্ত্রণ করে।
যোগাযোগের প্রস্থ
হালকা-শুল্ক যাত্রী ইঞ্জিনগুলি সাধারণত প্রায় 1.0 থেকে 1.8 মিমি ব্যান্ড চালায়। বাণিজ্যিক ডিজেল নিষ্কাশন আসন প্রশস্ত হয় কারণ তাপ স্থানান্তর ন্যূনতম বসন্ত লোডের চেয়ে বেশি। খুব সংকীর্ণ এবং আসন দ্রুত recesses; খুব চওড়া এবং সিলিং নির্ভর করে বসন্তের ভারী চাপের উপর এবং কার্বন ব্যান্ডকে ব্রিজ না করার উপর।
একাগ্রতা এবং সমাপ্তি
গাইডের জন্য সমাপ্ত আসনের রানআউট মোটামুটি 0.025 মিমি বা তার চেয়ে ভাল থাকা উচিত। গাইড পরিধান প্রায়শই বড় ত্রুটি হয়, তাই প্রথমে গাইড পরিমাপ সময় বাঁচায়। কাটটি শেষ করুন বা একটি ইউনিফর্ম ব্যান্ড দিয়ে ভালভের মুখের সঠিক অবস্থানে সর্বনিম্ন উপাদান অপসারণ ব্যবহার করে পিষুন — প্রতিটি অতিরিক্ত পাস আসনটি বাড়ায় এবং ভালভের টিপ মার্জিনে খায়।
45° বেশিরভাগ গ্রহণ এবং নিষ্কাশন অবস্থানের জন্য ডিফল্ট আসন কোণ
1.0-1.8 মিমি হালকা-শুল্ক ইঞ্জিনে সাধারণ যোগাযোগ ব্যান্ড
0.025 মিমি গাইডের জন্য সিট রানআউটের জন্য ব্যবহারিক সিলিং
3-কোণ 30/45/60 প্রোফাইল প্রবাহকে আকার দিতে এবং ব্যান্ডটিকে শক্ত করতে ব্যবহৃত হয়
ইনস্টলেশন ক্রম এবং এটি প্রতিরোধ করে ব্যর্থতা
আসন প্রতিস্থাপন হল ছোট সিদ্ধান্তের একটি ক্রম, যার প্রতিটিতে একটি ব্যর্থতার মোড সংযুক্ত রয়েছে।
- নিশ্চিত করুন যে মেরামতটি ন্যায়সঙ্গত: যদি স্টেমের ডগা থেকে অত্যধিক উপাদান নাকাল না করে ইনস্টল করা উচ্চতায় পৌঁছানো না যায়, তবে প্রতিস্থাপন একটি ভালভকে বীট করে এবং কোন সমন্বয় বাকি নেই।
- কাউন্টারবোরটি সিট মেকারের হস্তক্ষেপের চিত্রে কাটুন, সাধারণত ঢালাই-লোহার মাথার জন্য 0.05 থেকে 0.13 মিমি। খুব আলগা ড্রপ সন্নিবেশ; খুব টাইট মাথা ফাটল.
- শক্তির পরিবর্তে তাপমাত্রা নিয়ন্ত্রণ করুন: সন্নিবেশটি ঠান্ডা করুন বা ঢালাই গরম করুন এবং আসনটি হাত দিয়ে নামতে দিন।
- সম্পূর্ণ গভীরতায় টিপুন এবং নিশ্চিত করুন যে কাঁধটি সন্নিবেশ করা হয়েছে।
- কাটা বা পিষে চূড়ান্ত কোণ, প্রস্থ এবং অবস্থান, যতটা সম্ভব কম উপাদান অপসারণ.
- রানআউট যাচাই করুন, ব্লুইং কম্পাউন্ডের সাথে যোগাযোগের প্যাটার্ন এবং মাথা পরিষেবাতে ফিরে আসার আগে ভ্যাকুয়াম বা চাপ পরীক্ষা করুন।
যে ব্যর্থতা অনুসরণ অনুমানযোগ্য. মন্দা অদৃশ্য হওয়া ল্যাশ এবং হারানো সংকোচন হিসাবে দেখায় এবং এটি একটি মেশিনিং সমস্যা না হয়ে একটি গরম-কঠোরতা সমস্যা। ফাটল তাপ ওভারলোড অনুসরণ করে। একটি আলগা সন্নিবেশ অপর্যাপ্ত হস্তক্ষেপ বা খারাপভাবে অতিরিক্ত উত্তপ্ত মাথার দিকে নির্দেশ করে। রানআউট একটি ভালভ ব্যাখ্যা করে যা বেঞ্চে সিল করে এবং পরিষেবাতে লিক হয়।
একটি ভালভ সীট ক্রয় স্পেসিফিকেশন উপর কি রাখা
ক্রেতারা অতিরিক্ত মাত্রা নির্দিষ্ট করে এবং সেই বৈশিষ্ট্যগুলি কম-নির্দিষ্ট করে যা রিটার্ন জেনারেট করে। একটি কার্যকরী স্পেসিফিকেশন ছয় লাইন কভার করে।
| স্পেসিফিকেশন | কেন এটা গুরুত্বপূর্ণ | গ্রহণযোগ্যতা চেক |
|---|---|---|
| উপাদান গ্রেড এবং গরম কঠোরতা | তাপমাত্রায় মন্দা প্রতিরোধের সেট করে | শংসাপত্র প্লাস ব্যাচ প্রতি কঠোরতা পরীক্ষা |
| কোণ এবং যোগাযোগ প্রস্থ সহনশীলতা | সিলিং ব্যান্ড এবং তাপ পথ সংজ্ঞায়িত করে | অনেক নমুনা উপর যোগাযোগ প্যাটার্ন Blueing |
| গাইড বা বোর রানআউট | সাইড লোডিং এবং গাইড পরিধান প্রতিরোধ করে | সমাপ্ত অংশে সূচক চেক ডায়াল করুন |
| ইনস্টল করা উচ্চতা এবং কাঁধের গভীরতা | সমন্বয় পরিসীমা মধ্যে ভালভ টিপ রাখে | গভীরতা মাইক্রোমিটার এবং টিপ মার্জিন পরিমাপ |
| মুখ পৃষ্ঠ ফিনিস sealing | প্রাথমিক সিলিং এবং কার্বন বিল্ড আপ নিয়ন্ত্রণ করে | একটি রেফারেন্স নমুনার সাথে তুলনা |
| অনেক এবং তাপ traceability | একটি ব্যাচে একটি ক্ষেত্রের ব্যর্থতা সনাক্তযোগ্য করে তোলে | প্যাকেজিং এবং অঙ্কনে চিহ্নিত লট নম্বর |
ব্যাচ-টু-ব্যাচের ধারাবাহিকতা আলাদা মনোযোগের দাবি রাখে। একটি সরবরাহকারী যা তার নিজস্ব ছাঁচ এবং যন্ত্র নিয়ন্ত্রণ করে বাইরের দোকানের উপর নির্ভর না করে কোণ এবং রানআউট ধরে রাখতে পারে; যখন এই প্রক্রিয়াগুলি আউটসোর্স করা হয়, তখন প্রথম দৃশ্যমান লক্ষণটি সাধারণত অনেকটাই হয় যা আগেরটির থেকে আলাদাভাবে সিল করে।
বায়ুসংক্রান্ত ব্রেক সিস্টেমে ভালভ আসন
একটি বায়ুসংক্রান্ত ব্রেক ভালভে আসনটি ছোট এবং শীতল, তবে সহনশীলতাগুলি বন্ধুত্বপূর্ণ নয়। রিলে ভালভ, বুস্টার ভালভ, প্রধান ভালভ এবং ড্রেন ভালভ সবই পপেট, পিস্টন বা প্লাঞ্জারের বিপরীতে সিটের মুখ বন্ধ করার উপর নির্ভর করে। সেই মুখের উপর কয়েক মাইক্রোমিটারের একটি নিক ক্রমাগত বায়ু রক্তপাত করে, এবং গাড়িটি চালকের অনেক আগেই লক্ষ্য করে।
ব্রেক ভালভের আসনগুলি সাধারণত একটি একক সেটআপে কাটা হয় যাতে সিলিং মুখটি বোরের সাথে কেন্দ্রীভূত থাকে এবং গ্রহণযোগ্যতা পরীক্ষাটি একটি ভিজ্যুয়াল পরিদর্শনের পরিবর্তে একটি নির্দিষ্ট হোল্ড টাইম সহ রেট করা চাপে একটি ফাঁস পরীক্ষা। একই আসন যুক্তি প্রযোজ্য: আর্দ্রতা এবং জারা প্রতিরোধের জন্য নির্বাচিত উপাদান, নিয়ন্ত্রিত যোগাযোগের প্রস্থ, এবং জ্যামিতি যা হাজার হাজার অ্যাকচুয়েশনের পরেও স্থিতিশীল থাকে। সেই আসনগুলি কীভাবে বৃহত্তর ইউনিটের ভিতরে বসে তা ঘনিষ্ঠভাবে দেখার জন্য, এই ওভারভিউটি দেখুন বায়ুসংক্রান্ত ব্রেক ভালভ নকশা .
 বুস্টার ভালভ বুস্টার ভালভ হল একটি উচ্চ-কার্যক্ষমতা সম্পন্ন উপাদান যা বায়ুসংক্রান্ত এবং হাইড্রোলিক সিস্টেমের দক্ষতা এবং প্রতিক্রিয়াশীলতা বাড়ানোর জন্য ডিজাইন করা হয়েছে। চাপ নিয়ন্ত্রণ অপ্টিমাইজ করে... পণ্য দেখুন →
বুস্টার ভালভগুলি একটি দরকারী উদাহরণ কারণ তাদের আসনটি কেবল একটি প্যাসেজ বন্ধ করার পরিবর্তে একটি চাপের পার্থক্য ধরে রাখতে হয়, যা পরিষেবাতে সমতলতা এবং প্রান্তের অবস্থাকে পরিমাপযোগ্য করে তোলে।
ভালভ সিলিন্ডার সমাবেশগুলি: যেখানে আসনগুলি পিস্টনের সাথে মিলিত হয়
একটি ব্রেক ভালভ খুব কমই একা সিটে ব্যর্থ হয়। একটি ভালভ সিলিন্ডার সমাবেশে আসনটি চলমান পিস্টন, প্লাঞ্জার বা ডায়াফ্রামের বিরুদ্ধে কাজ করে, তাই সিল করা জোড়ার একটি সম্পত্তি। ড্রেন ভালভ অ্যাসেম্বলি, স্বয়ংক্রিয় ড্রেন ভালভ, চেক ভালভ, সেফটি ভালভ অ্যাসেম্বলি এবং অয়েল শাটঅফ সিলিন্ডার সবগুলোতেই একটি সিট ফেস থাকে যা হাজার হাজার চাপ চক্রের মাধ্যমে সমতল এবং কেন্দ্রীভূত থাকতে হবে।
এই জুটি পরিদর্শন করতে কি পরিবর্তন করে। সীটে, যোগাযোগ ব্যান্ড এবং কোন প্রান্ত ক্ষতি পরীক্ষা করুন; সঙ্গম উপাদানের উপর, কম্প্রেশন সেট, ফোলা এবং এমবেডেড গ্রিট চেক করুন। একটি আসন যা পুরোপুরি পরিমাপ করে তা এখনও লিক হতে পারে যদি বিরোধী মুখ একটি সেট গ্রহণ করে থাকে, যার কারণে এই ইউনিটগুলিকে সমাবেশ হিসাবে লিক-পরীক্ষিত করা হয়। ইউনিটগুলি কীভাবে তৈরি এবং পরীক্ষা করা হয় সে সম্পর্কে আরও বিশদ এই নিবন্ধে রয়েছে ভালভ সিলিন্ডার সমাবেশ .
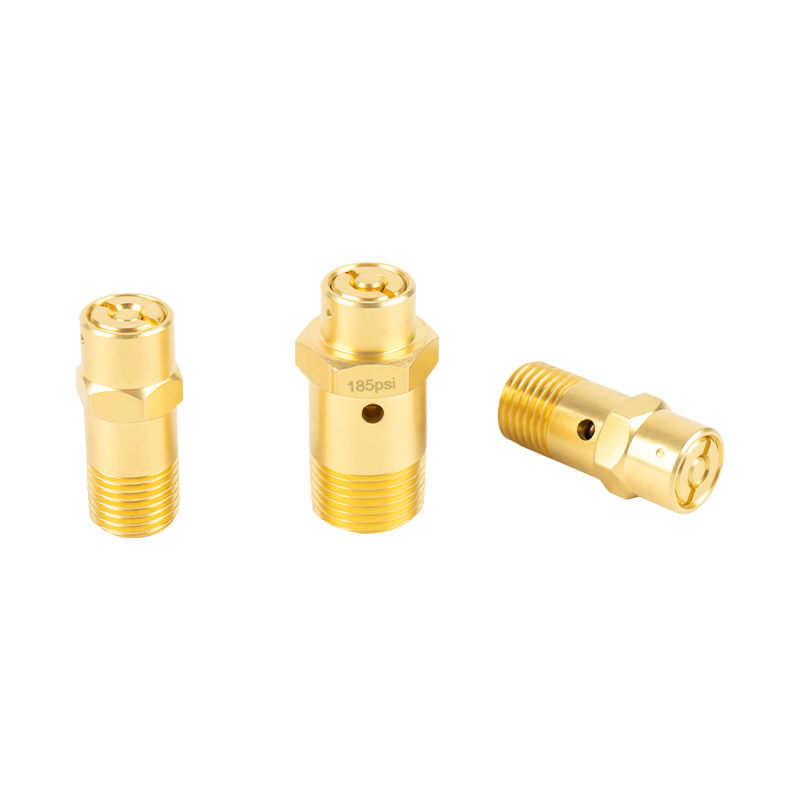 নিরাপত্তা ভালভ সমাবেশ নিরাপদ এবং নিয়ন্ত্রিত চাপ মুক্তি নিশ্চিত করে অতিরিক্ত চাপ থেকে স্বয়ংচালিত সিস্টেমকে রক্ষা করার জন্য সেফটি ভালভ সমাবেশ একটি গুরুত্বপূর্ণ উপাদান। এই সমাবেশ... পণ্য দেখুন →
আসনের চারপাশে মেশিনযুক্ত যন্ত্রাংশ এবং রাবার উপাদান
আসন উপকরণের একটি বিলে একা কাজ করে না। গাইড হাতা এবং স্প্রিং সিটগুলি চলমান অংশগুলিকে অবস্থান করে, পিস্টন এবং প্লাঞ্জারগুলি লোড বহন করে, ড্রায়ার পিস্টনগুলি ধরে রাখার জন্য একটি সূক্ষ্ম ক্লিয়ারেন্স সহ এয়ার ট্রিটমেন্ট ইউনিটের ভিতরে বসে এবং সার্কিটের বন্ধ ক্যাপ এবং অ্যালুমিনিয়াম অংশগুলি ফাঁকা করে। প্রতিটি একটি মিলিমিটারের শতভাগে পরিমাপ করা একটি মেশিনিং কাজ, এবং প্রতিটি শান্তভাবে একটি ভাল আসন পূর্বাবস্থায় ফিরিয়ে আনতে পারে যদি এটি সহনশীলতার বাইরে চলে যায়।
রাবার একই কথোপকথনের অন্তর্গত। নির্মাণ যন্ত্রপাতির জন্য পার্কিং রাবার এবং রাবার প্যাডগুলি কম-ঝুঁকিপূর্ণ আইটেমের মতো দেখায়, তবে ভুল কঠোরতা সহ একটি প্যাড বা ভুল কম্প্রেশন সেট সহ একটি উপাদান এটির পিছনের আসনের মুখ দ্বারা দেখা শক্তিকে পরিবর্তন করে। যখন একটি ভালভ মাঝে মাঝে লিক হয়, তখন সিটটি প্রায়ই শেষ অংশটি ব্যর্থ হয় এবং প্রথমটি দোষারোপ করা হয়।
 ড্রায়ার পিস্টন ড্রায়ার পিস্টন ড্রায়ার সিস্টেমের একটি মূল উপাদান, প্রধানত শুকানোর প্রক্রিয়া চলাকালীন বায়ু বা তরল প্রবাহ নিয়ন্ত্রণ এবং নিয়ন্ত্রণ করতে ব্যবহৃত হয়। এটি সাধারণত ইনস্টল করা হয়... পণ্য দেখুন →
Yuyao Zhedong অটোমোটিভ পার্টস ফ্যাক্টরির মতো নির্মাতারা, ZEAST Autoparts হিসাবে ব্যবসা করে, ঠিক এই মিশ্রণের চারপাশে তাদের সরবরাহের অবস্থান তৈরি করেছে: 1988 সালের সেপ্টেম্বর থেকে Yuyao, Zhejiang-এ ব্রেক ভালভ সিট সিরিজ উত্পাদন, একটি অভ্যন্তরীণ ছাঁচ উত্পাদন কেন্দ্র এবং হার্ডওয়্যার, রাবার এবং আঠালো ওয়ার্কশপ দ্বারা সমর্থিত। কোম্পানিটি জানিয়েছে যে এটি 2000 এর দশকের শুরু থেকে GB/T19001-2000idt এবং ISO9001:2000 সার্টিফিকেশন ধারণ করেছে, FAW, চায়না সেকেন্ড অটোমোবাইল, ওয়ানজিয়াং গ্রুপ এবং বেশ কয়েকটি আঞ্চলিক ভালভ এবং ব্রেক প্রস্তুতকারক সহ গ্রাহকদের সরবরাহ করে এবং 30 টিরও বেশি দেশে রপ্তানি করে। এর প্রকাশিত ক্ষমতা পরিসংখ্যান অভিন্ন নয় — এক পৃষ্ঠা বছরে 5 মিলিয়নের বেশি ভালভ সিট সেট উদ্ধৃত করে, যখন একটি কোম্পানির ডেটা প্যানেল 10,000,000 দেখায় — এবং উভয়ই নিরীক্ষিত সংখ্যার চেয়ে কোম্পানির বিবৃতি।
ইঞ্জিন কাজের জন্য চেকলিস্ট ছোট থাকে: কিছু কাটার আগে গাইড যাচাই করুন, রানআউট 0.025 মিমি এর কাছাকাছি রাখুন, ইঞ্জিন নির্মাতার পরিসরের মধ্যে যোগাযোগ ব্যান্ডটি ধরে রাখুন এবং যতটা সম্ভব কম উপাদান সরিয়ে ফেলুন। যে কেউ ভলিউম সিট সোর্স করছে তার জন্য, চেকলিস্ট সরবরাহকারীর কাছে চলে যায় — প্রমাণিত গরম কঠোরতা সহ উপাদান গ্রেড, লিখিতভাবে সম্মত কোণ এবং প্রস্থ সহনশীলতা, প্রতিশ্রুতির পরিবর্তে পরিদর্শন দ্বারা নিশ্চিত হওয়া রানআউট, এবং প্রচুর ট্রেসেবিলিটি যাতে একটি একক খারাপ ব্যাচ ধারণ করা যায়। একটি ভালভ সীট হল একটি ছোট অংশ যা ওয়ারেন্টি খরচের উপর একটি বড় প্রভাব সহ, এবং এটি সেইভাবে নির্দিষ্ট করার যোগ্য৷
জেড ই এ এস টি
খবর এবং তথ্য
